山西的制造业底子厚,煤炭、冶金、装备制造长期支撑着区域经济,但近几年一个明显的变化是,越来越多企业开始把"智能技术"从口号变成车间里的实际配置。PLC控制柜重新布线、产线加装传感器、设备数据接入云平台——这些场景在山西的工厂里已经不算新鲜事。本文围绕山西智能技术的实际落地路径展开,聊聊工业自动化方案、物联网应用开发、智能控制系统这些环节到底怎么配合,企业在推进智能制造改造时又该注意什么。
山西智能技术的现实起点:为什么改造需求集中在工控环节
和沿海地区相比,山西企业的智能化改造有一个特点:存量设备多、单点改造需求密集。很多工厂的核心设备已经运行了十年以上,整线推倒重来不现实,但从工控系统集成入手做局部升级,投入可控、见效也快。这也是为什么PLC编程调试、传感器集成、数据采集方案这类服务在山西的需求增长明显。
从技术角度看,工业自动化的底层逻辑并不复杂:传感器负责感知,PLC负责逻辑控制,上位机或云平台负责数据汇聚与分析。难点在于现场工况千差万别——粉尘、高温、电磁干扰、老旧设备的通信协议不统一,都会让标准方案失效。所以真正有价值的山西智能技术服务,往往不是卖一套通用产品,而是把方案落到具体产线和具体工位上。
- 设备层:传感器、执行器、变频器、仪表,负责物理信号的采集与动作执行;
- 控制层:PLC、DCS、工控机,承担逻辑运算与实时控制;
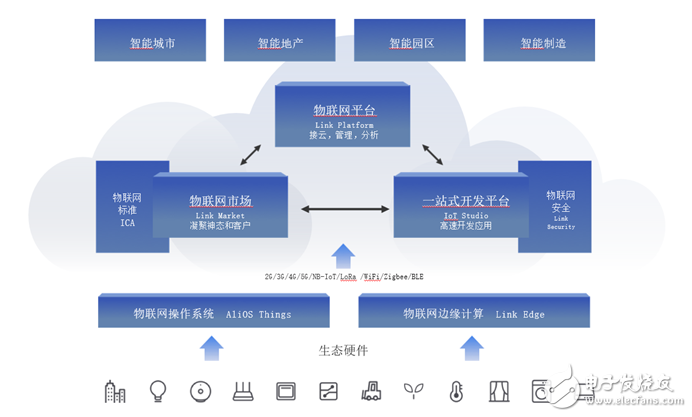
- 通信层:工业以太网、Modbus、Profibus、4G/5G、边缘网关,解决数据怎么传;
- 平台层:SCADA、MES、云平台,完成监控、分析与决策支持。
把这四层理顺,工业自动化方案才算完整。缺了通信层,数据出不了车间;缺了平台层,采集上来的数据只是沉睡的记录。很多改造项目效果不理想,问题往往出在层与层之间的衔接上,而不是某一台设备不够先进。
工业自动化方案与PLC编程调试:改造中最容易被低估的环节
在山西智能技术的落地实践中,PLC编程调试常常被当成"顺手就能做"的事,实际上它直接决定产线改造后的稳定性。一套控制程序要考虑的不只是正常流程,还包括急停逻辑、故障复位、互锁保护、报警分级。程序写得粗糙,设备能转,但一遇到异常工况就停机,维护成本反而更高。
比较务实的做法是先做工艺流程梳理,再写程序。具体包括:
- 明确每个工位的输入输出点位,形成完整的I/O清单;
- 梳理设备之间的联锁关系,避免误动作导致设备损坏;
- 设计手动/自动切换逻辑,方便调试和后期维护;
- 预留通信接口和扩展点位,为后续数据采集方案留出空间。
调试阶段同样关键。空载调试、带载调试、联动调试要分步推进,不能图省事一次性上电联调。现场常见的做法是先用仿真软件验证逻辑,再到现场逐段试运行,最后做整线联调。这个流程看起来慢,实际能省下大量返工时间。
物联网应用开发在工业场景中的真实价值
物联网应用开发在消费领域讲得多,在工业领域反而更实在。山西不少企业关心的问题很具体:设备到底开了多久、能耗多少、哪台机器故障率高、订单排产能不能更准。这些问题靠人工记录误差大,靠物联网方案就能拿到相对可靠的数据。
一个典型的工业物联网应用通常包含三部分。第一是数据采集方案,通过传感器集成和边缘网关,把设备的运行状态、电流、温度、产量等参数采集上来;第二是数据传输与存储,借助工业网关或5G模块上传到本地服务器或云端;第三是应用层开发,做成可视化看板、报警推送、报表统计,让管理人员能直接用。
需要提醒的是,物联网应用开发不是采集的数据越多越好。点位数量直接关系到硬件成本和后期维护量,比较稳妥的思路是先围绕核心KPI设计采集范围,跑通之后再逐步扩展。上来就铺几百个点位,最后往往因为数据质量差、维护跟不上而闲置。
智能控制系统与工控系统集成的协同关系
智能控制系统和工控系统集成经常被混为一谈,其实侧重点不同。工控系统集成更偏向"把设备连起来、让产线跑起来",解决的是基础自动化问题;智能控制系统则在此基础上加入优化、预测、自适应等能力,比如根据实时负载调整运行参数,或者依据历史数据预判设备维护周期。
对山西的制造企业来说,合理的推进顺序是先完成工控系统集成,把基础自动化和数据通路打牢,再考虑智能控制层面的升级。跳过第一步直接上智能算法,往往因为底层数据不可靠而效果打折。这也是很多智能制造改造项目总结出来的经验:基础不牢,上层应用就是空中楼阁。
山西智能制造改造的推进建议
结合本地产业特点,企业在推进智能制造改造时可以把握几个原则。
- 从痛点切入:优先改造故障率高、人工依赖重、能耗大的环节,而不是追求整厂同步升级;
- 分阶段实施:单点改造验证效果后再复制推广,降低一次性投入风险;
- 重视后期运维:控制系统和物联网平台都需要持续维护,技术支持和运维能力要纳入选型考量;
- 数据标准先行:在数据采集方案设计阶段就统一编码和接口规范,避免后期系统之间无法互通。
山西智能技术的发展,本质上不是追求最前沿的技术堆叠,而是把成熟技术用对地方。工业自动化方案、PLC编程调试、传感器集成、数据采集方案、工控系统集成这些环节环环相扣,任何一个环节做得扎实,都会让后续的智能制造改造走得更顺。对于正在规划改造的企业来说,找到既懂现场工况又能把系统集成做完整的合作伙伴,往往比单纯比较设备参数更重要。